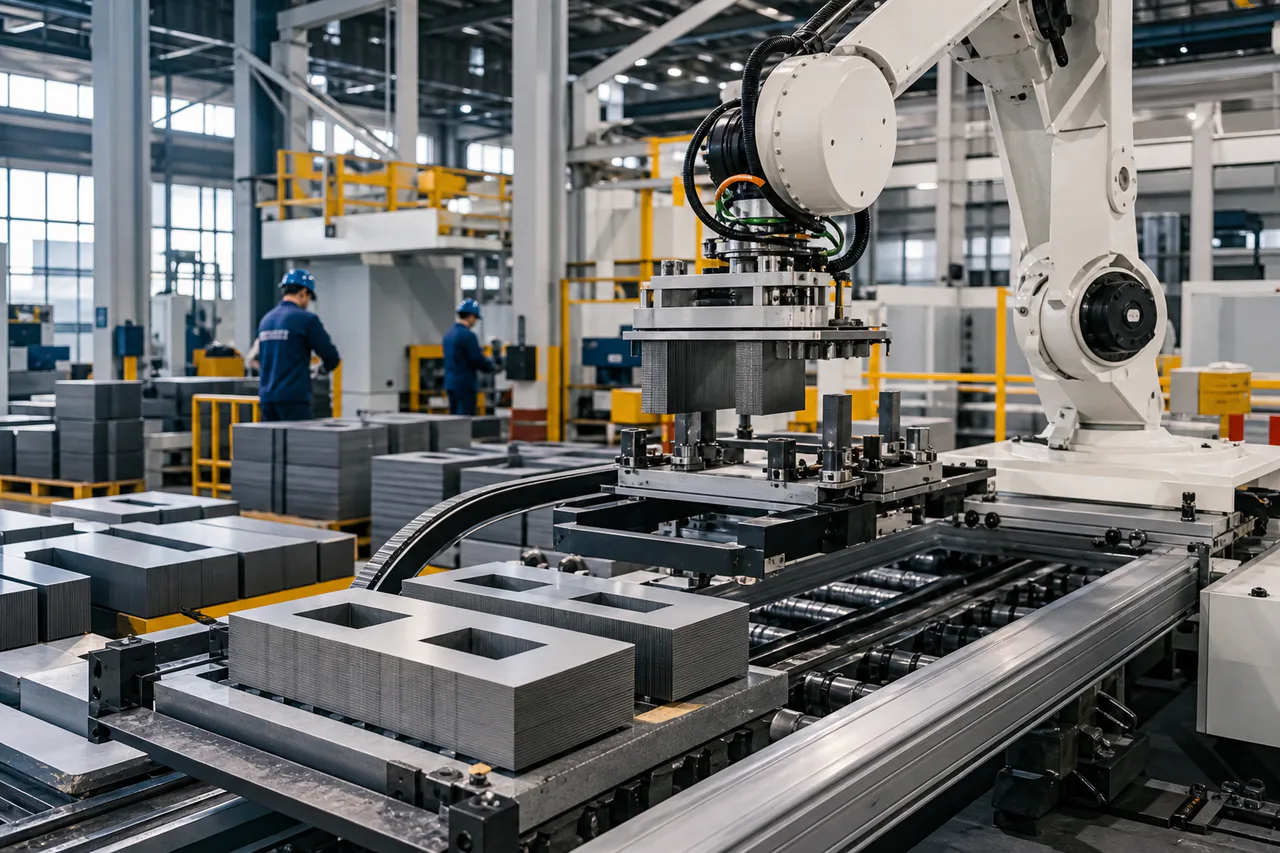
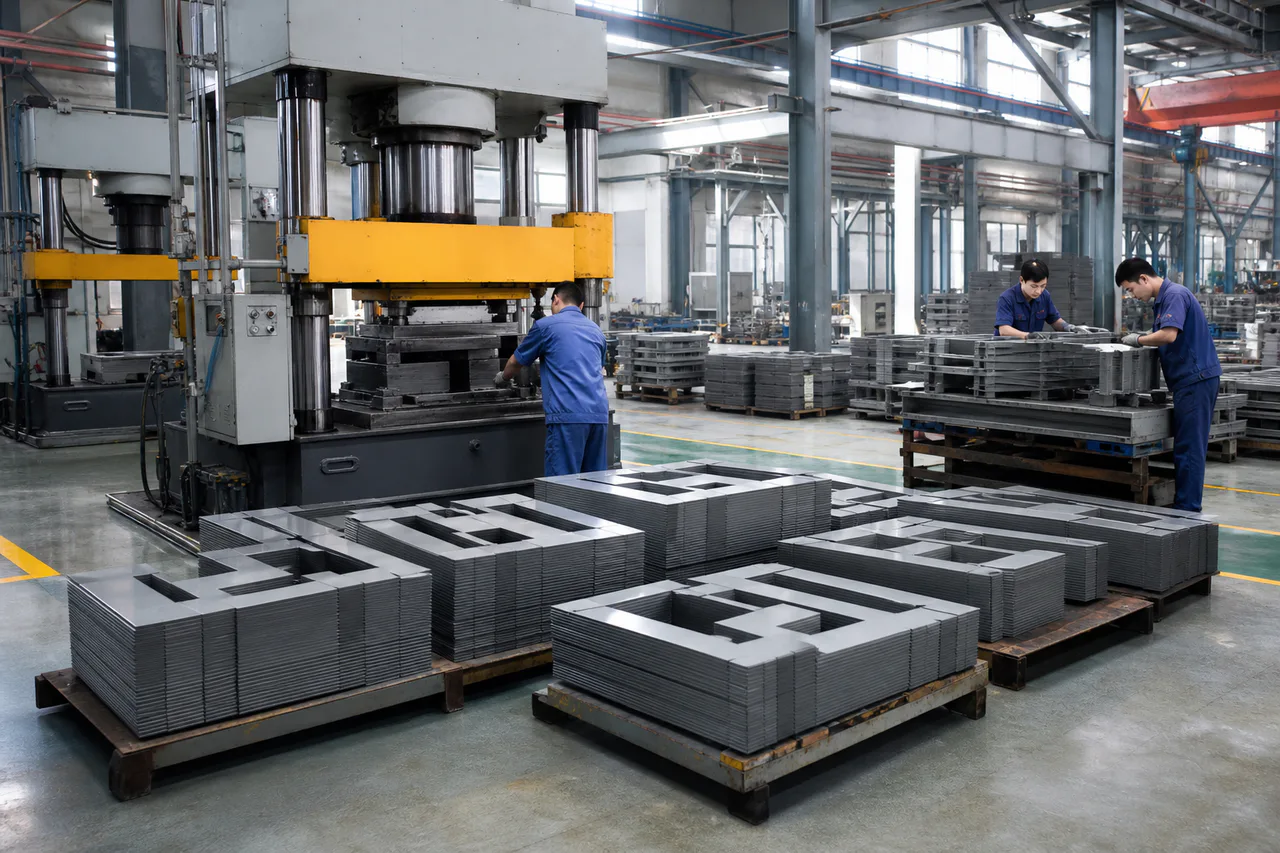
硅钢芯切割与堆垛生产线
自动横向和纵向切割生产线加工采用阶梯式搭接堆叠工艺的高品质硅钢片,以减少空载损耗。铁芯组装采用液压堆叠压力机,并针对配电变压器和电力变压器应用优化了角接工艺。
- 最大芯径:1,200 毫米
- 堆叠精度:±0.05 毫米
- 年核心处理量:8,000+ 台
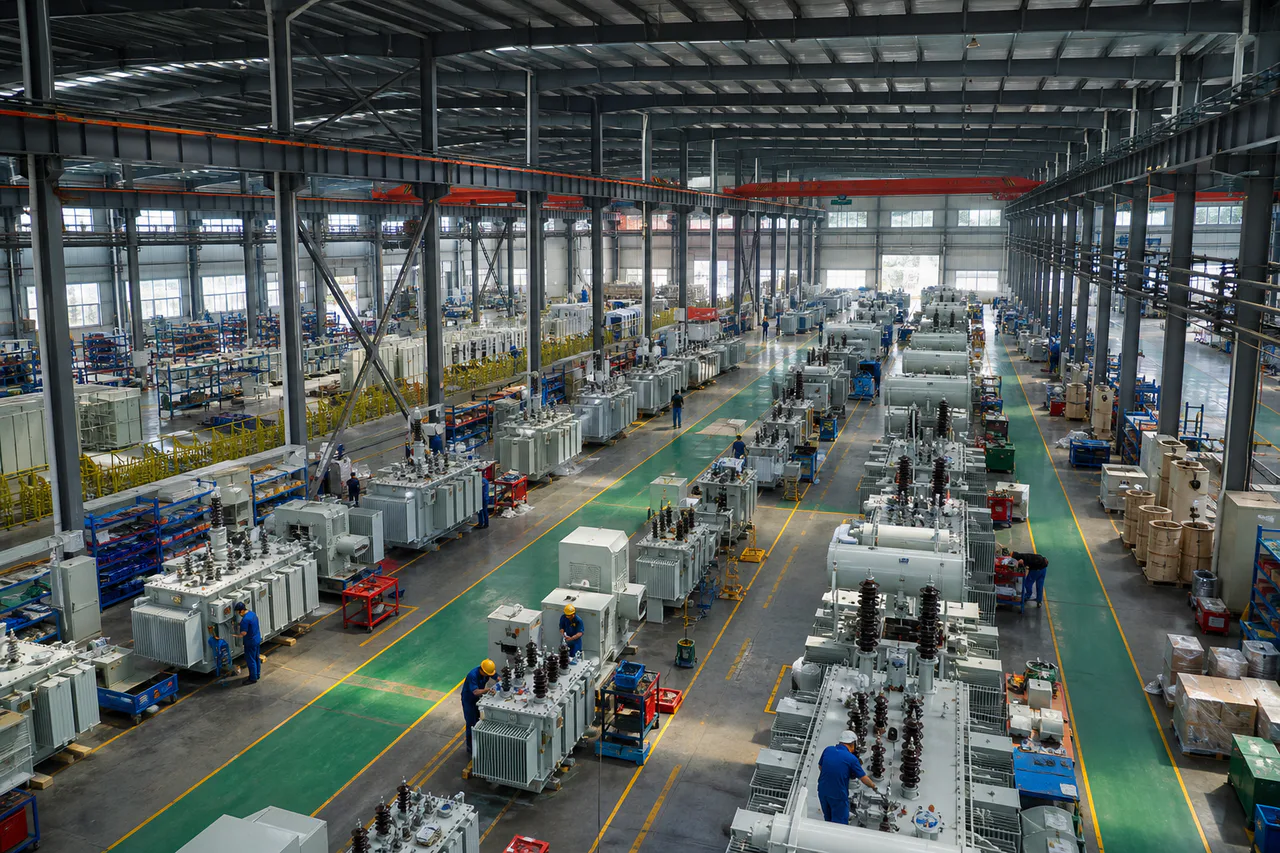
我们的变压器工厂占地150,000平方米,集成了从硅钢芯加工、精密线圈绕制到真空浇铸、油箱制造及满载测试等全套电力设备生产流程。每个环节均由公司内部统一管理,以确保可追溯性、产能灵活性,并为非洲的公用事业及工业项目提供稳定的供货保障。
五大生产区域构成一体化电力设备生产流程——追求精度、产能与全物料追溯。
自动横向和纵向切割生产线加工采用阶梯式搭接堆叠工艺的高品质硅钢片,以减少空载损耗。铁芯组装采用液压堆叠压力机,并针对配电变压器和电力变压器应用优化了角接工艺。
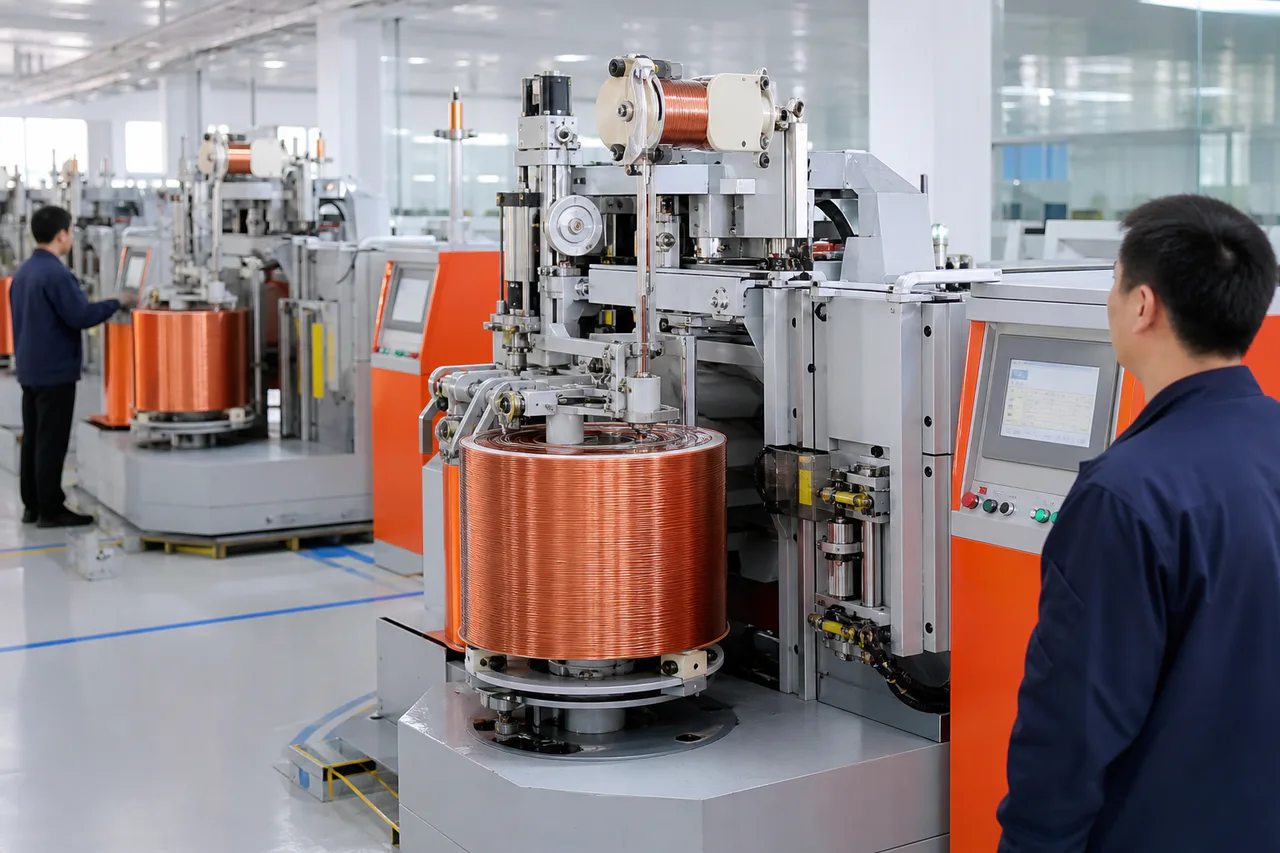
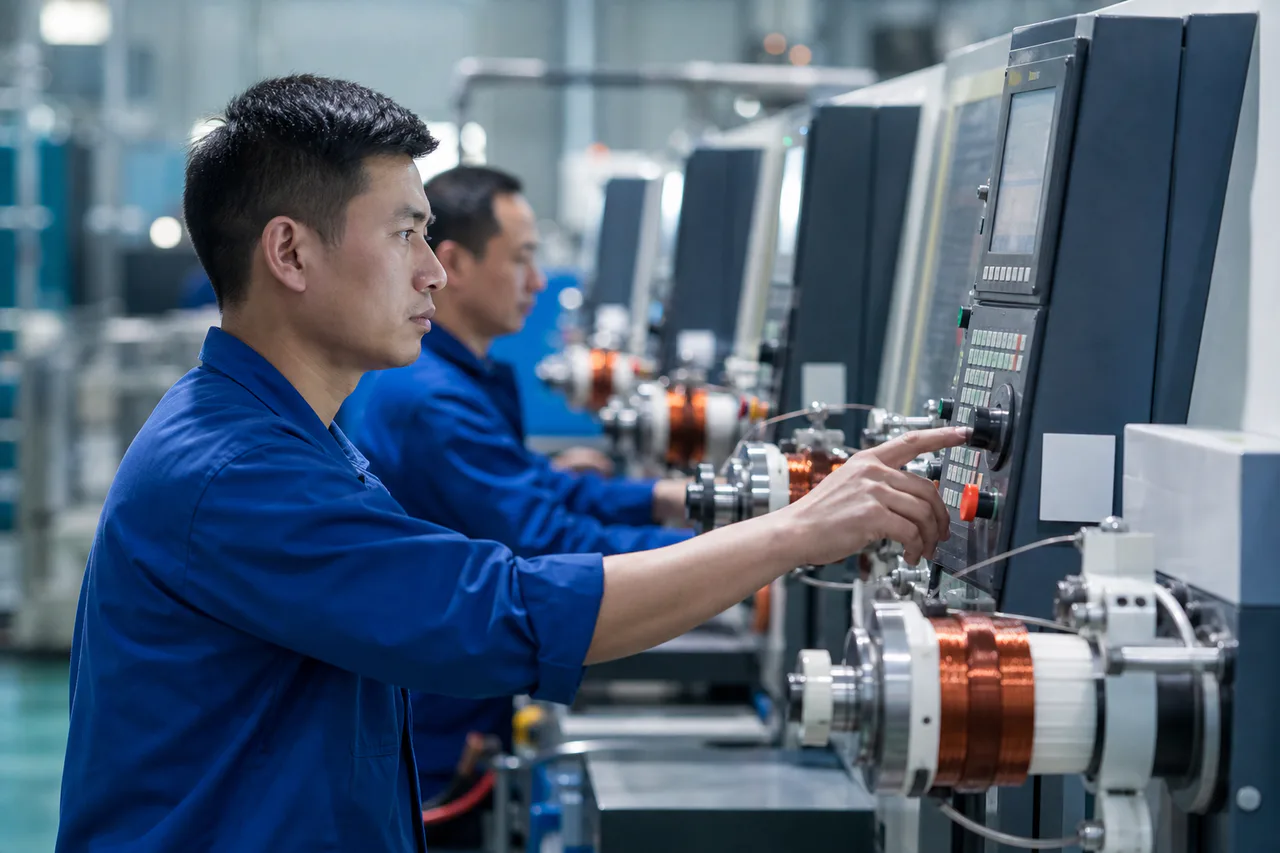
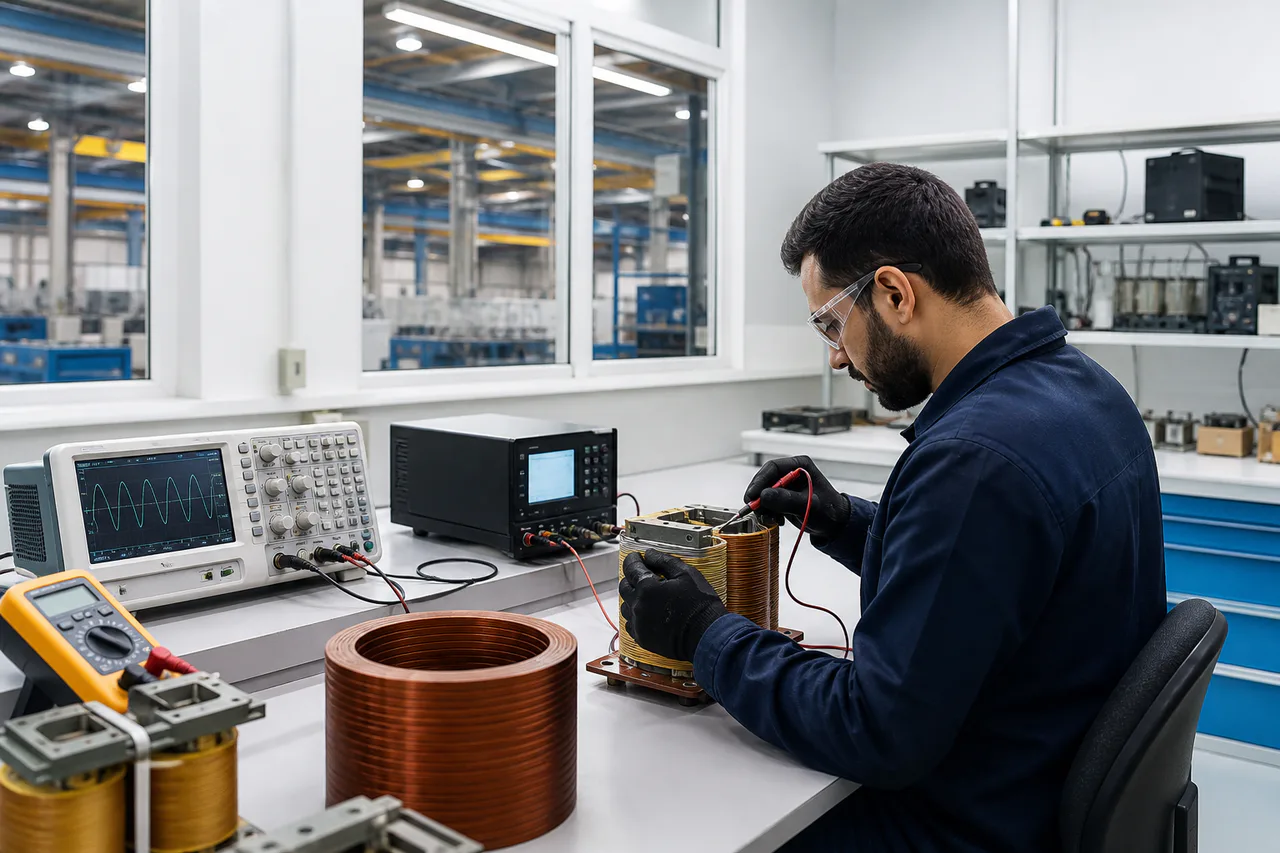
计算机控制的绕线机可处理油浸式和干式变压器的低压及高压线圈。张力控制的导线送线方式确保了所有电压等级下匝数分布和绝缘间距的一致性。
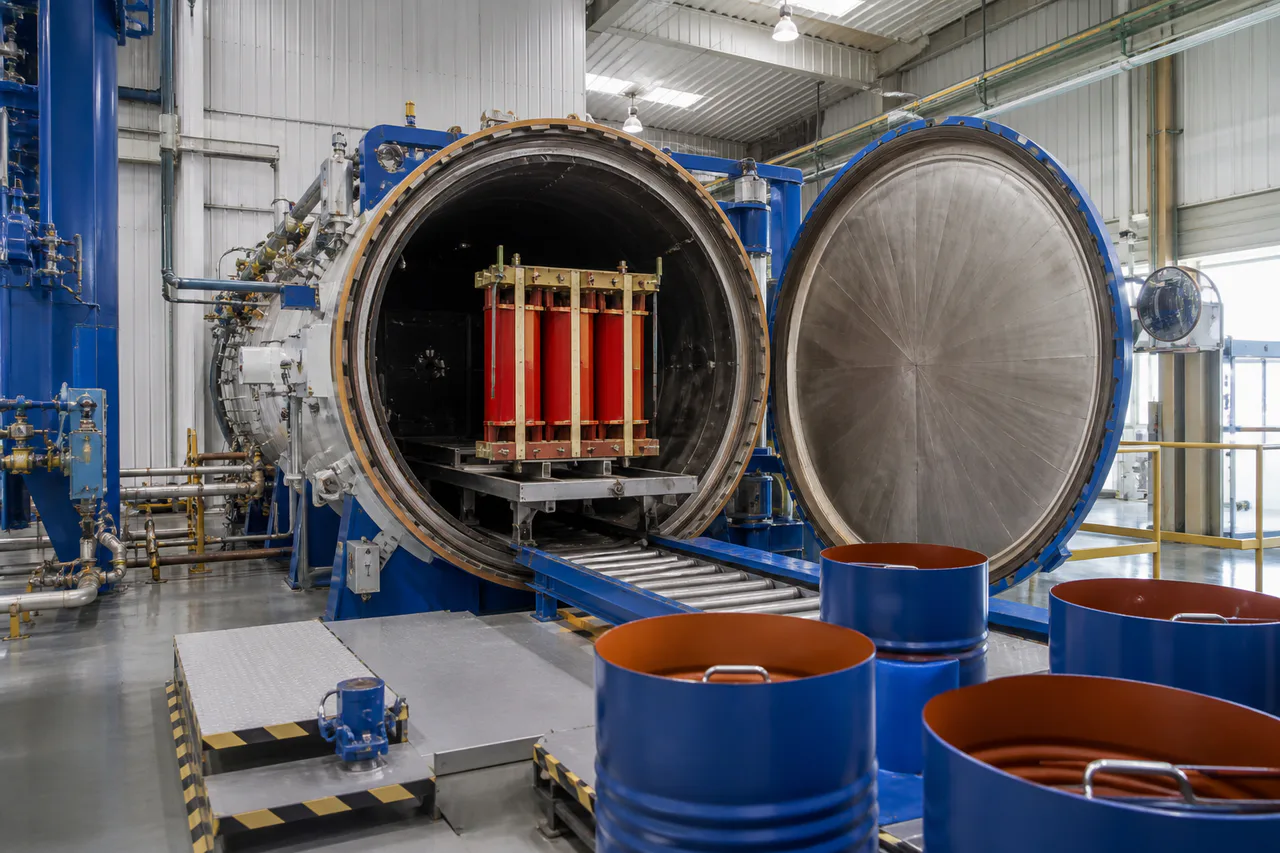
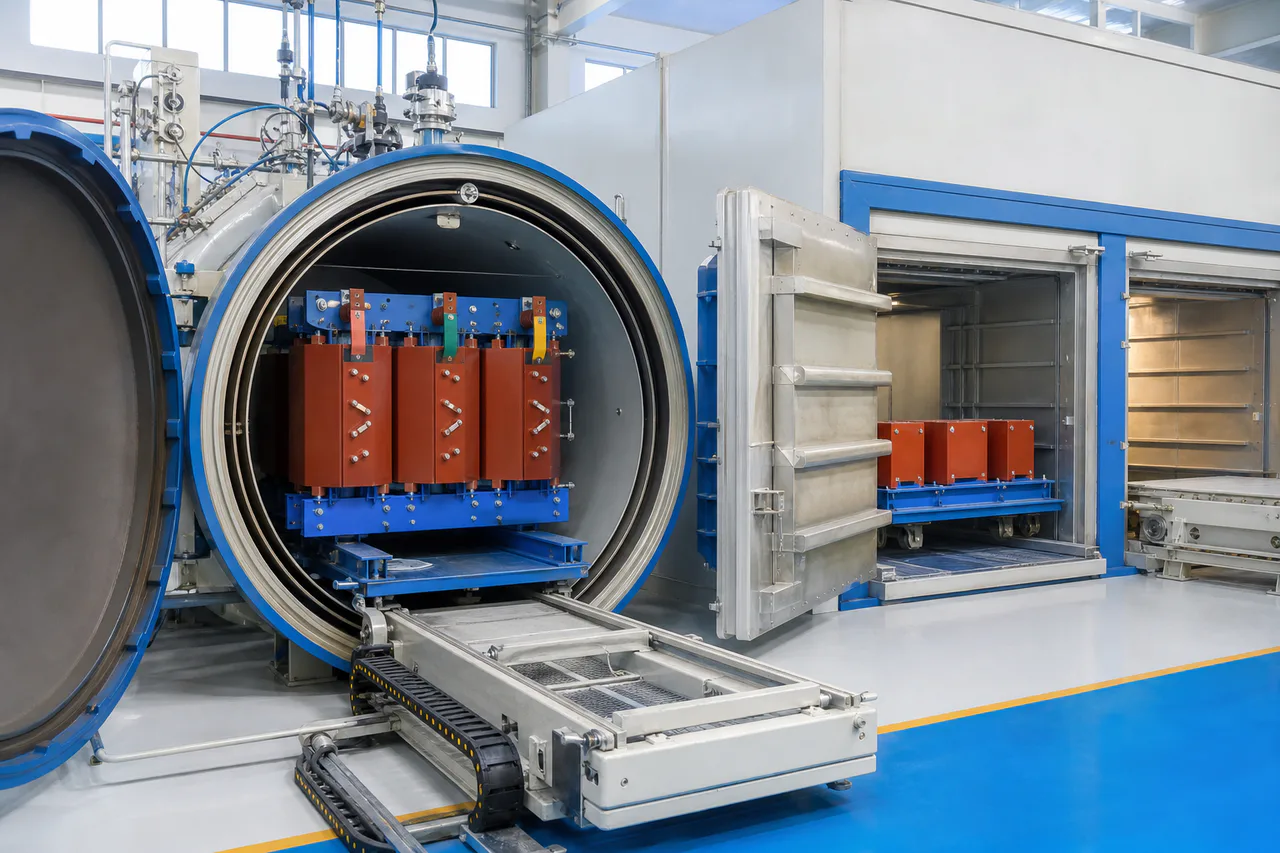
环氧树脂真空浇注和VPI(真空加压浸渍)生产线可为浇注树脂干式变压器生产无气孔的绝缘材料。受控固化炉可按照IEC 60076-11标准的要求维持温度曲线。
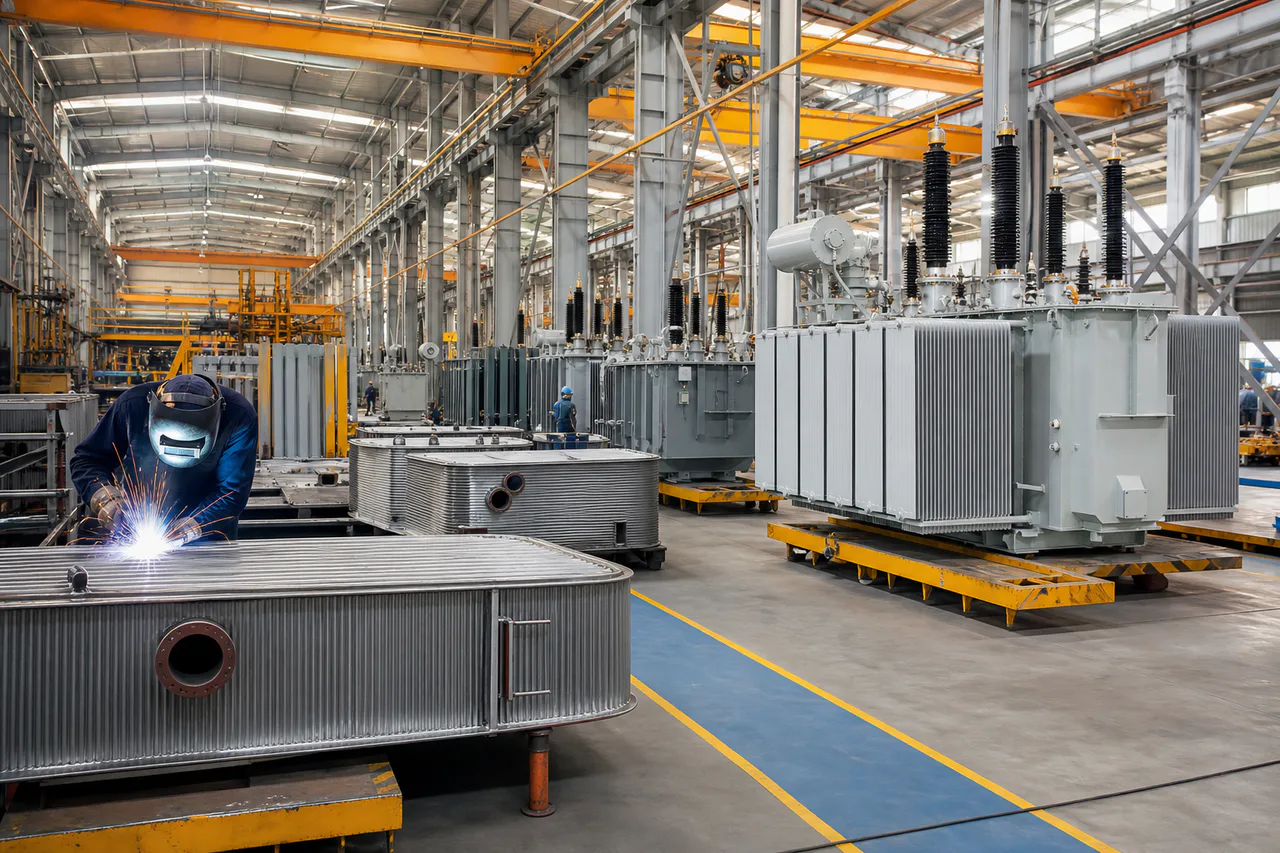
通过数控等离子切割、自动焊接和泄漏测试工位,制造波纹散热器水箱和密封外壳。最终总装工序在桥式起重机生产线上,将活动部件、套管、分接开关和保护装置进行集成。
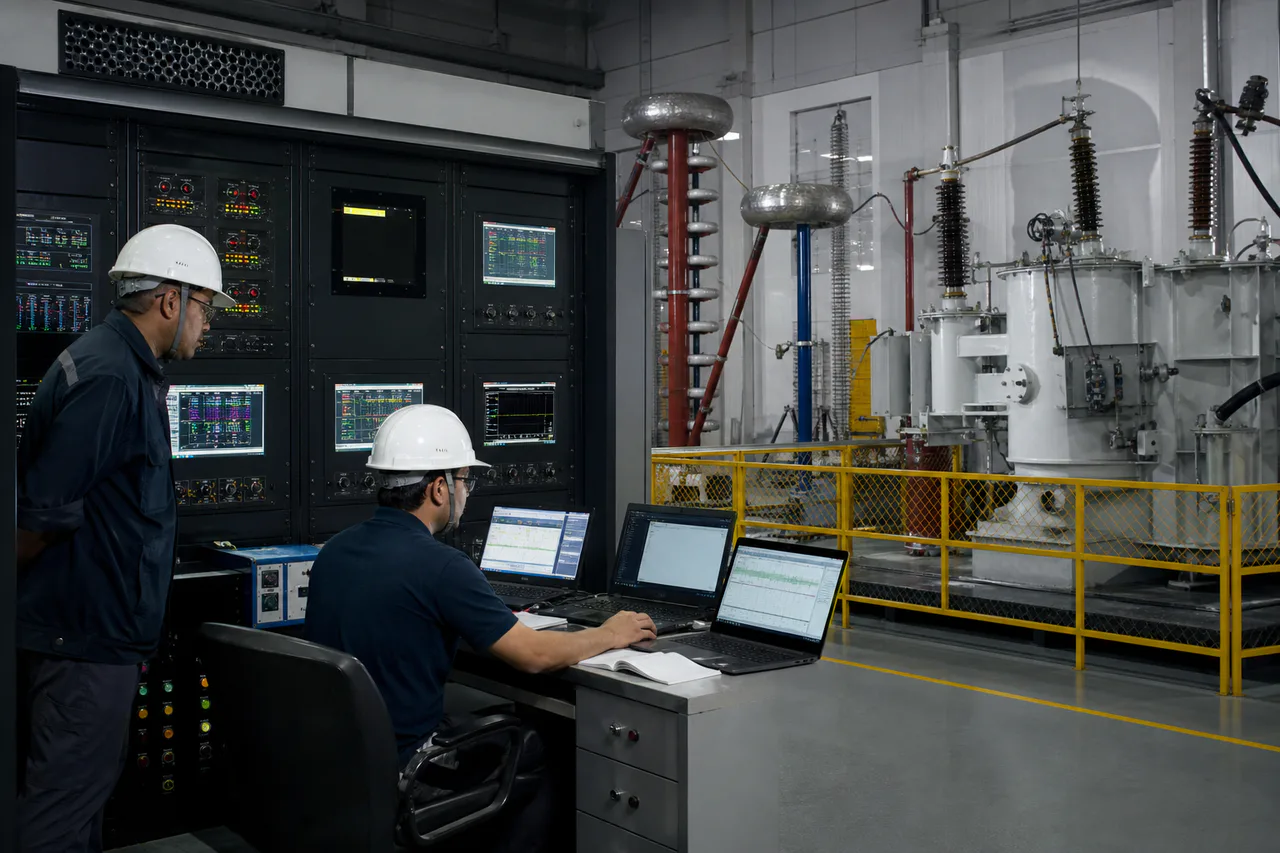
现场测试工位在产品出厂前会进行无负载、负载损耗、阻抗、感应过电压和局部放电测量。测试数据将与序列号一同存档,以便生成FAT报告。
量化工厂产出与物流能力——支撑公用事业招标、矿业 EPC 及商业电力项目。
按生产年份划分的各电压等级油浸式和干式变压器总输出量。
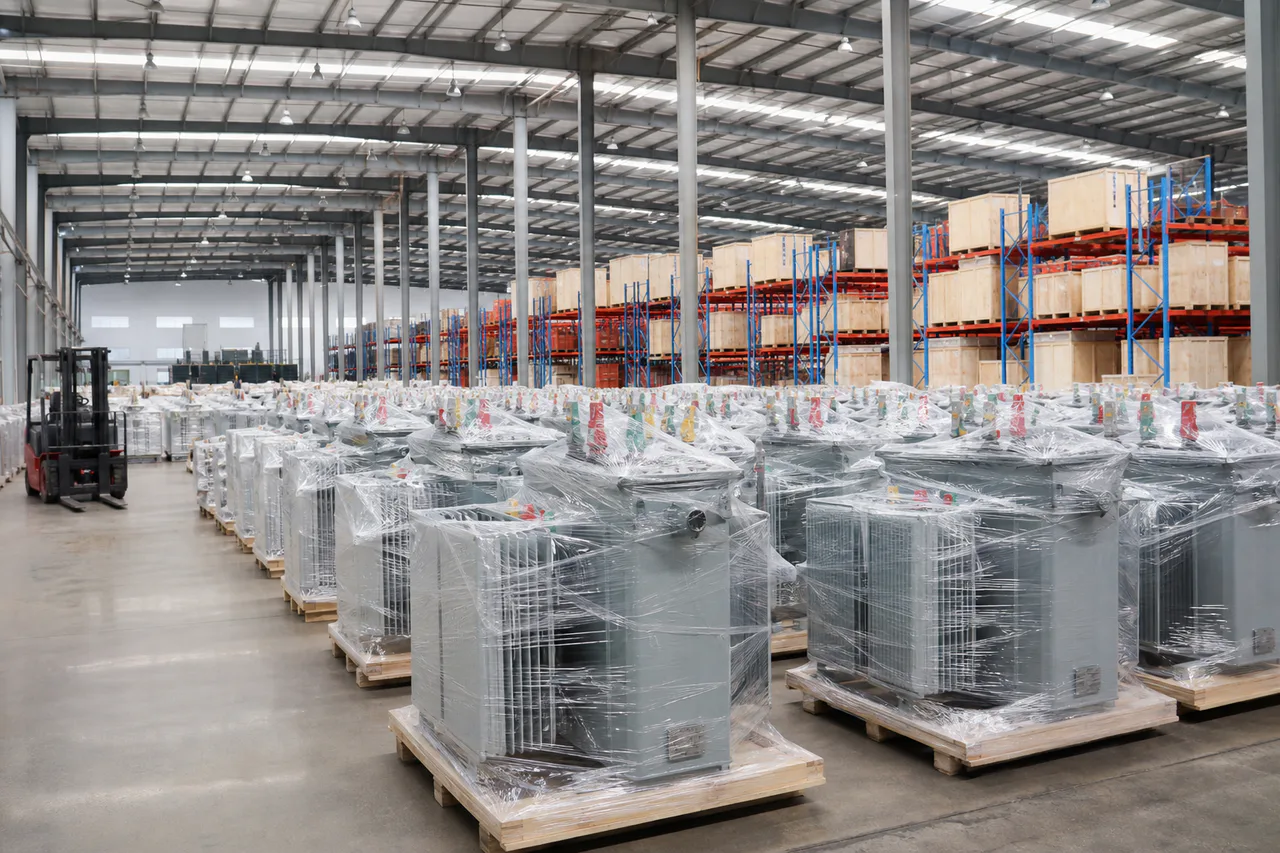
一个集机加工、绕线、铸造、装配和测试于一体的单一园区电力设备生产基地。
采用可扩展加班排班方案的配电变压器(50 kVA – 3,150 kVA)的月峰值吞吐量。
目录产品的标准出厂交货周期;针对关键公用事业项目,可提供加急交货时段。
针对铁芯、绕组、铸造、储油罐、总成及开关设备集成设置并行生产线——最大限度地减少瓶颈。
拥有经实践验证的通往非洲、中东和东南亚的物流网络,并提供从港口到现场的配送协调服务。
六大检验关口覆盖从原材料到出货审核——确保每台变压器符合 IEC 与项目 FAT 要求。
硅钢、铜导体、绝缘纸和环氧树脂批次均需根据材料证书进行核验。在入库前,抽样检查包括厚度测量、导电性测试和介电强度检测。
在每个绕组阶段,都会对匝数、导线尺寸和绝缘重叠进行检查。使用数字卡尺和激光对准工具,根据工程图纸测量铁芯叠片高度和接缝间隙。
线圈在干燥或浇注后需进行匝间和层间绝缘电阻测试。真空浇注记录——包括树脂混合比例、真空度和固化温度——均被记录在案,以确保批次可追溯性。
对活性部件的插入、引线布线和衬套安装进行目视检查和尺寸检测。储罐焊缝按照IEC 60076-1工厂质量标准,通过气压和煤油泄漏测试。
每台设备均需完成变比、绕组电阻、空载损耗、负载损耗及施加电位测试。型式试验样品还需在经认证的现场实验室中进行冲击耐受性和温升验证。
FAT 报告、材料可追溯性文件和铭牌数据均与采购cif单进行交叉核对。在集装箱装货前的最终审核期间,欢迎独立第三方检查员到场。
变压器生产厂区内的生产、质检与仓储环境。
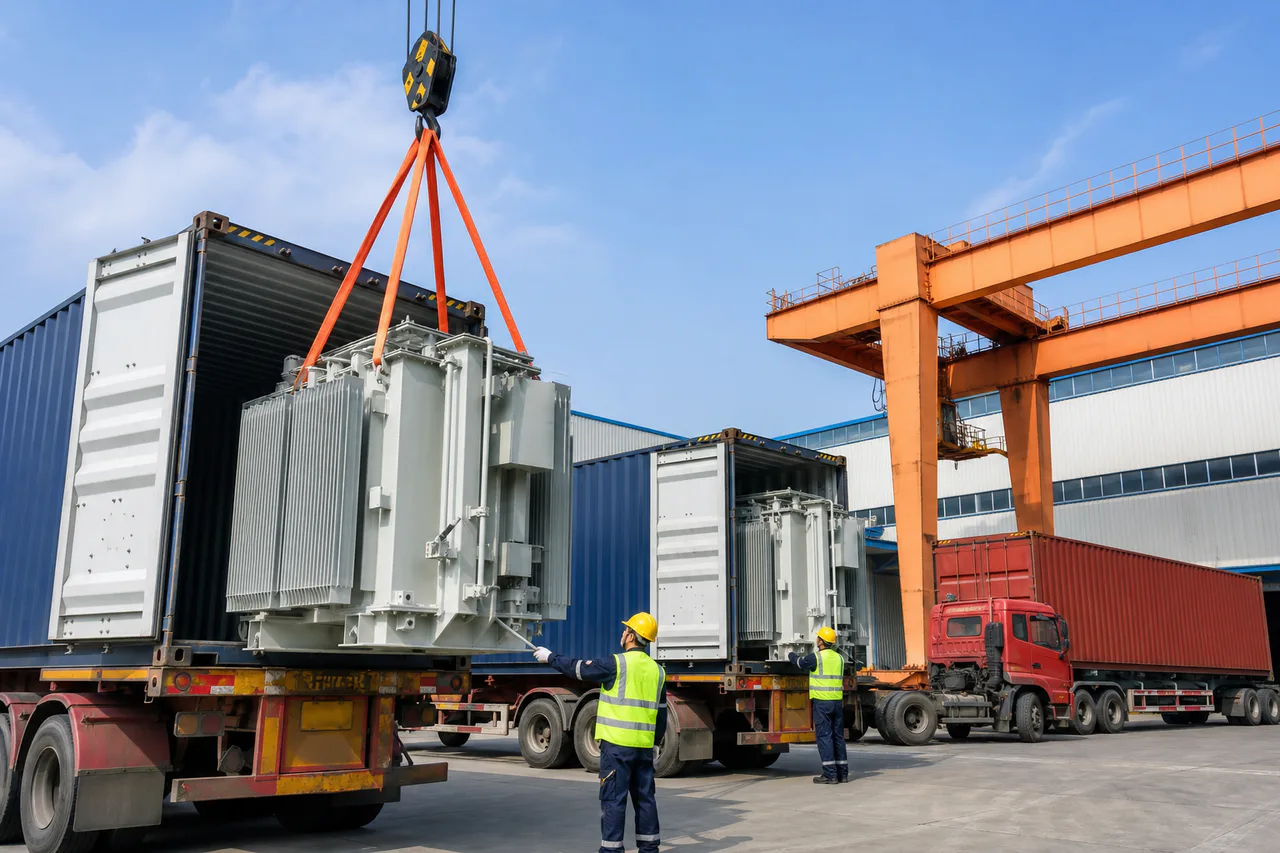
我们欢迎 EPC 的承包商、公用事业工程师和采购团队预约工厂实地参观或视频导览。您可以与我们的生产和工程管理层讨论您的项目需求。